-


-


-


-


WeChat

-
WhatsApp

ТОВ Циндао Чжаоюйці Машинобудування
ТОВ Циндао Чжаоюйці Машинобудування
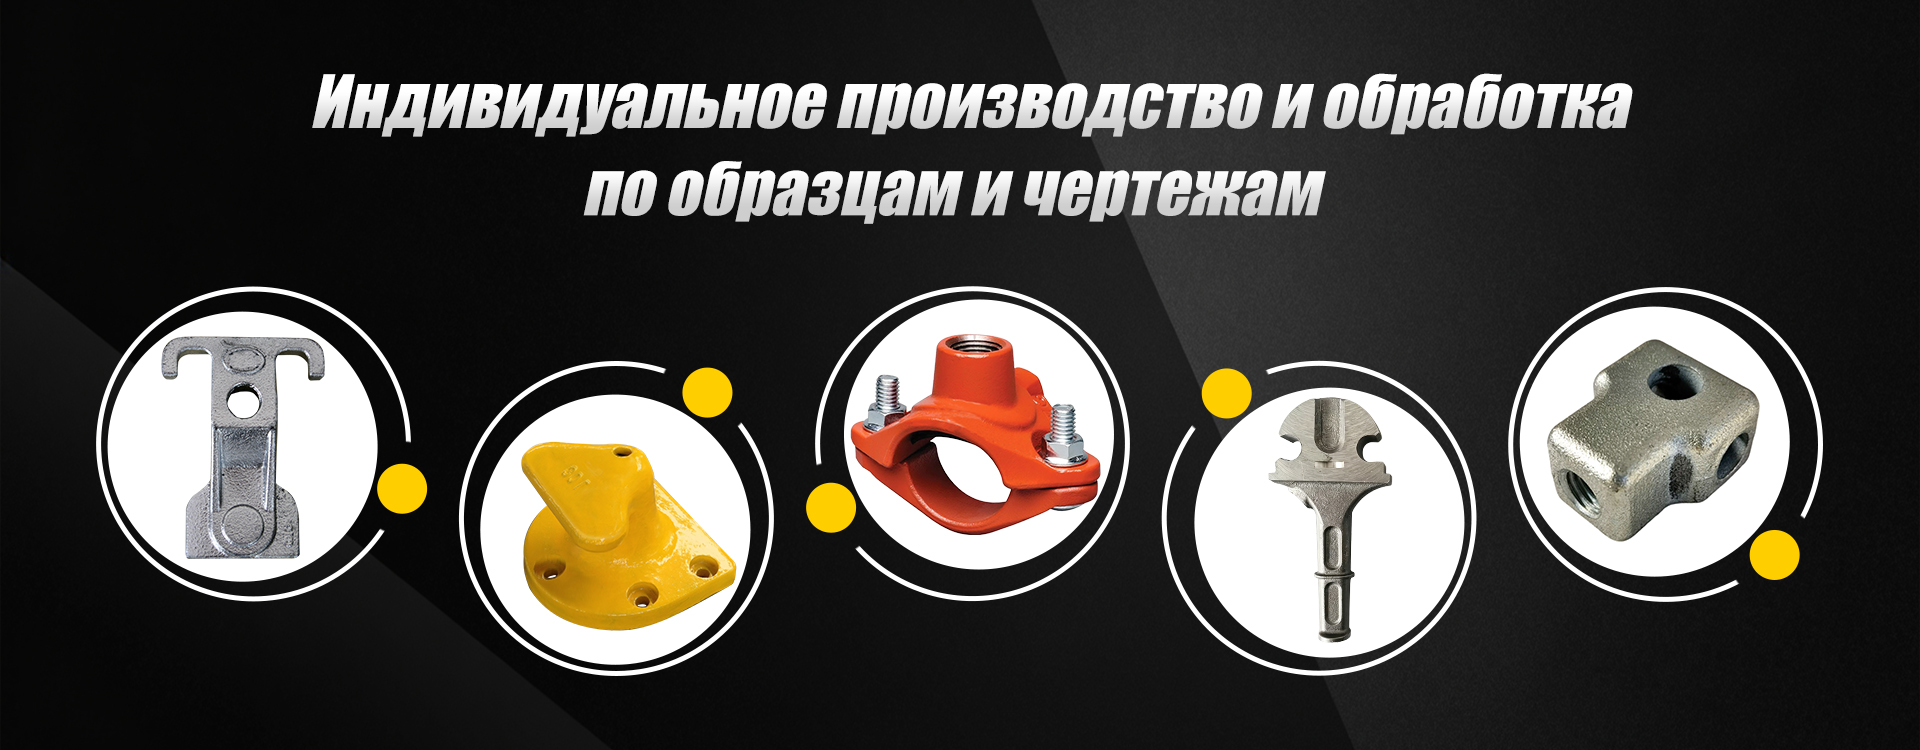
Наші продукти
ТОВ Циндао Чжаоюйці Машинобудування
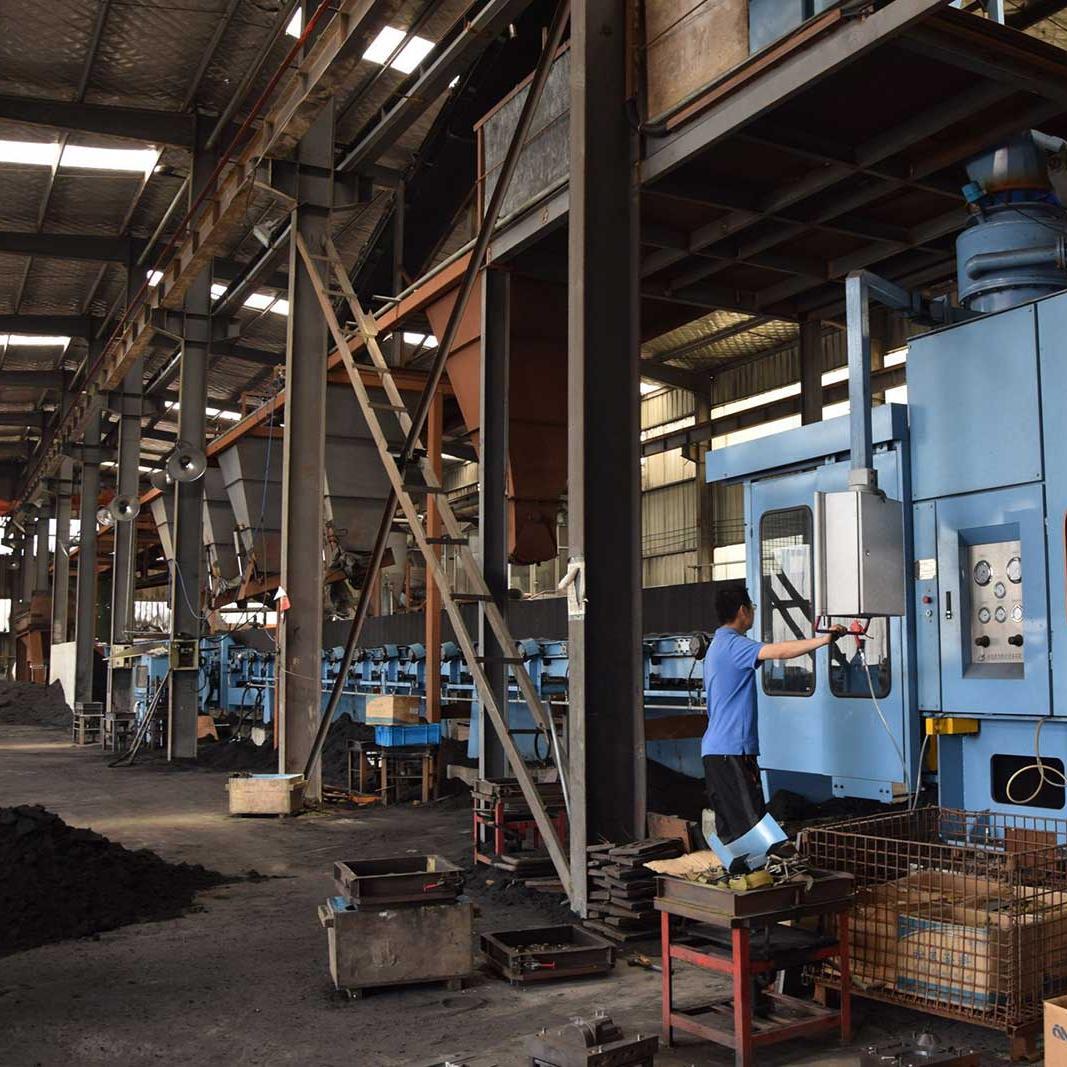
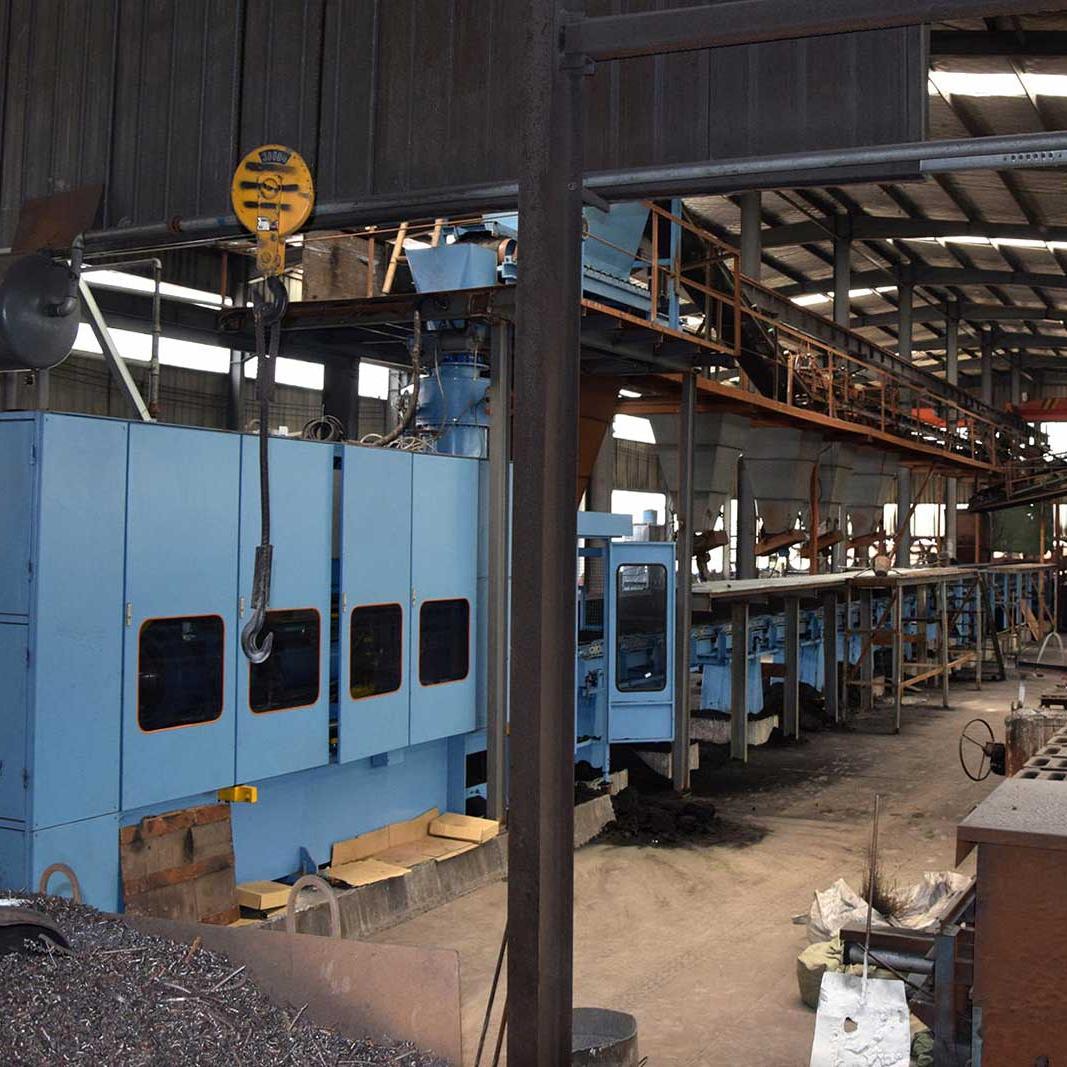
ТОВ Циндао Чжаоюйці Машинобудування було засноване у 2005 році. Воно розташоване у місті Ціндао, яке є портовим містом. Наш завод спеціалізується на послугах ОЕМ-індивідуального чавунного лиття понад 20 років. Основні матеріали, які ми використовуємо - це високоміцний чавун, сірий чавун, сталь і металеві сплави. Ми пройшли сертифікацію ISO 9000 з 2005 року.
Докладніше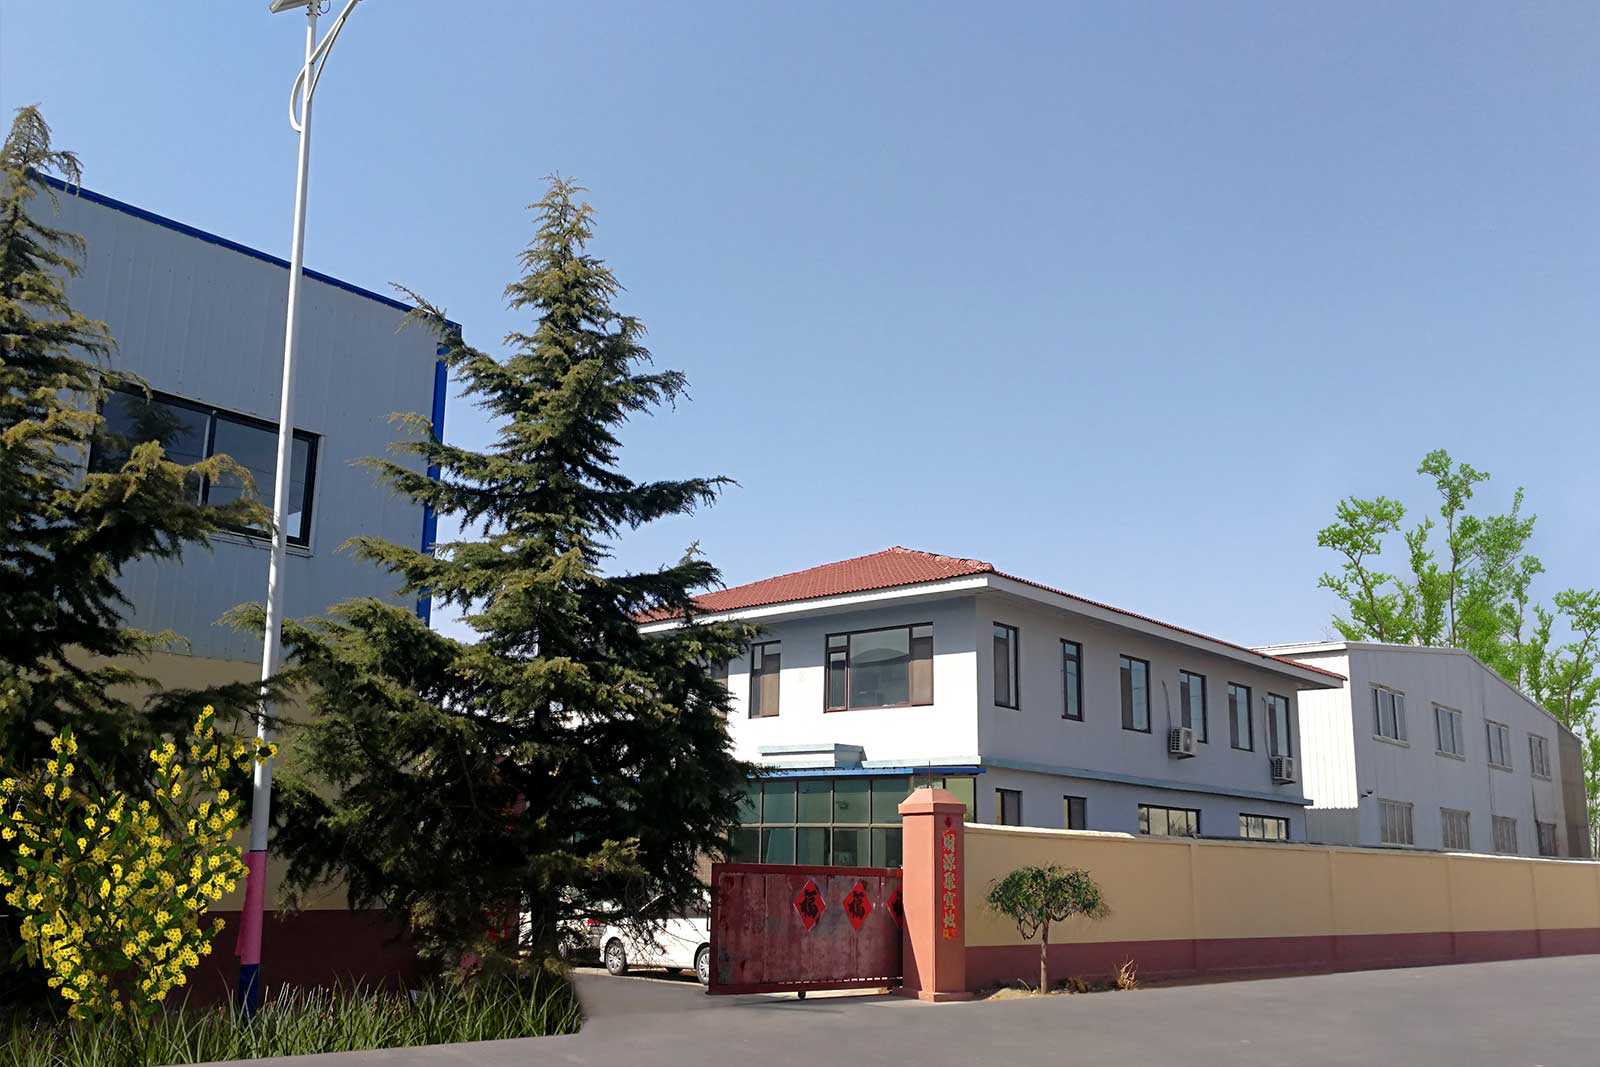
Професійна команда обслуговування, гарантія післяпродажного обслуговування
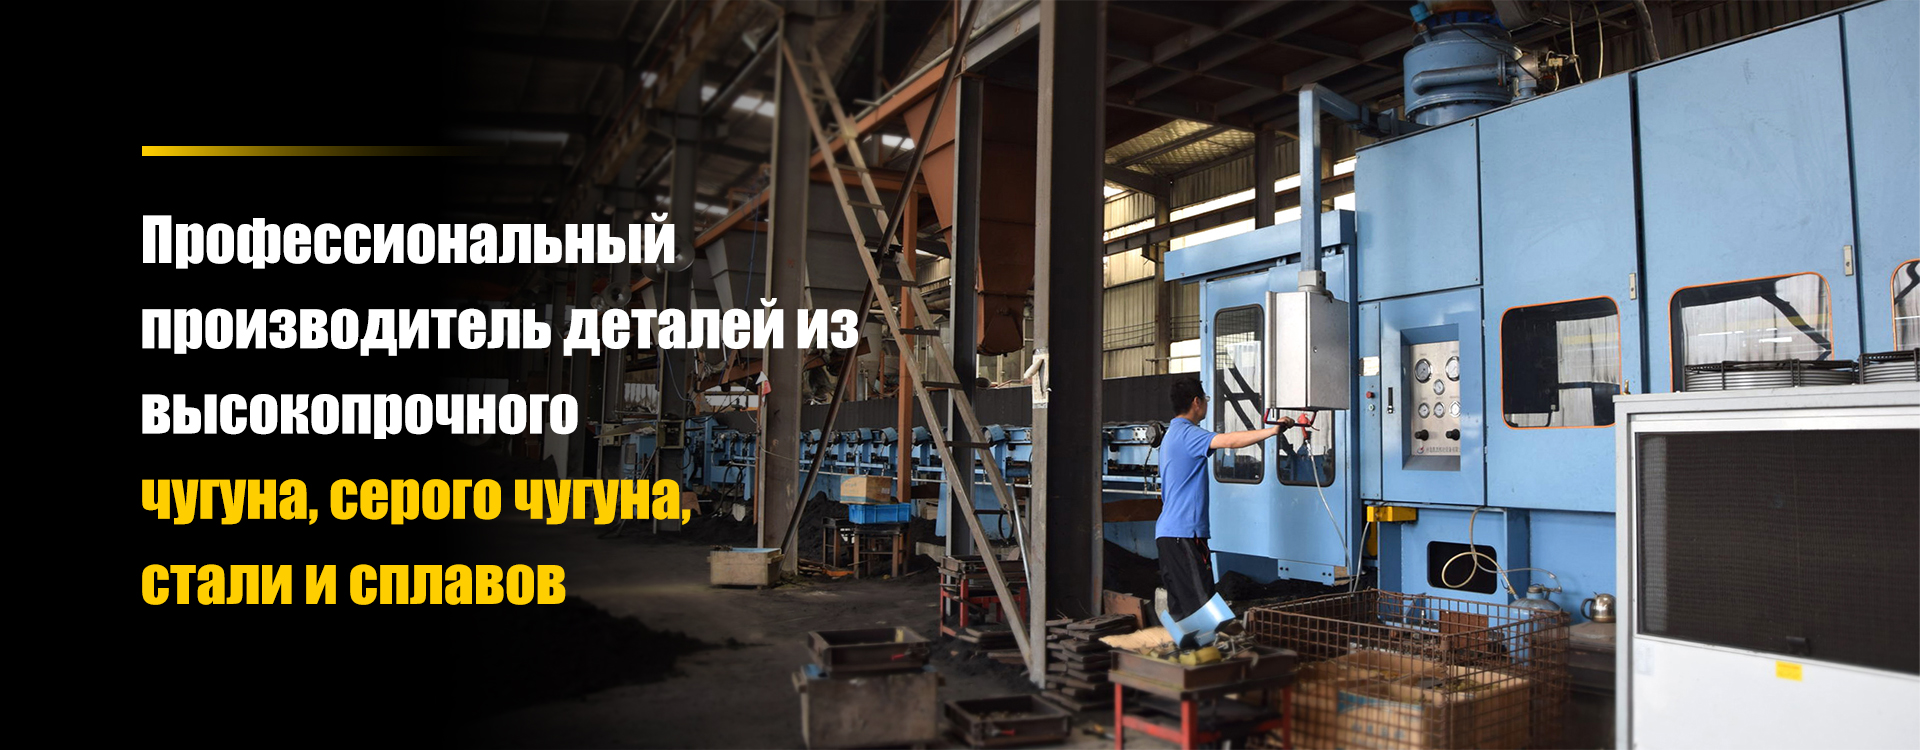
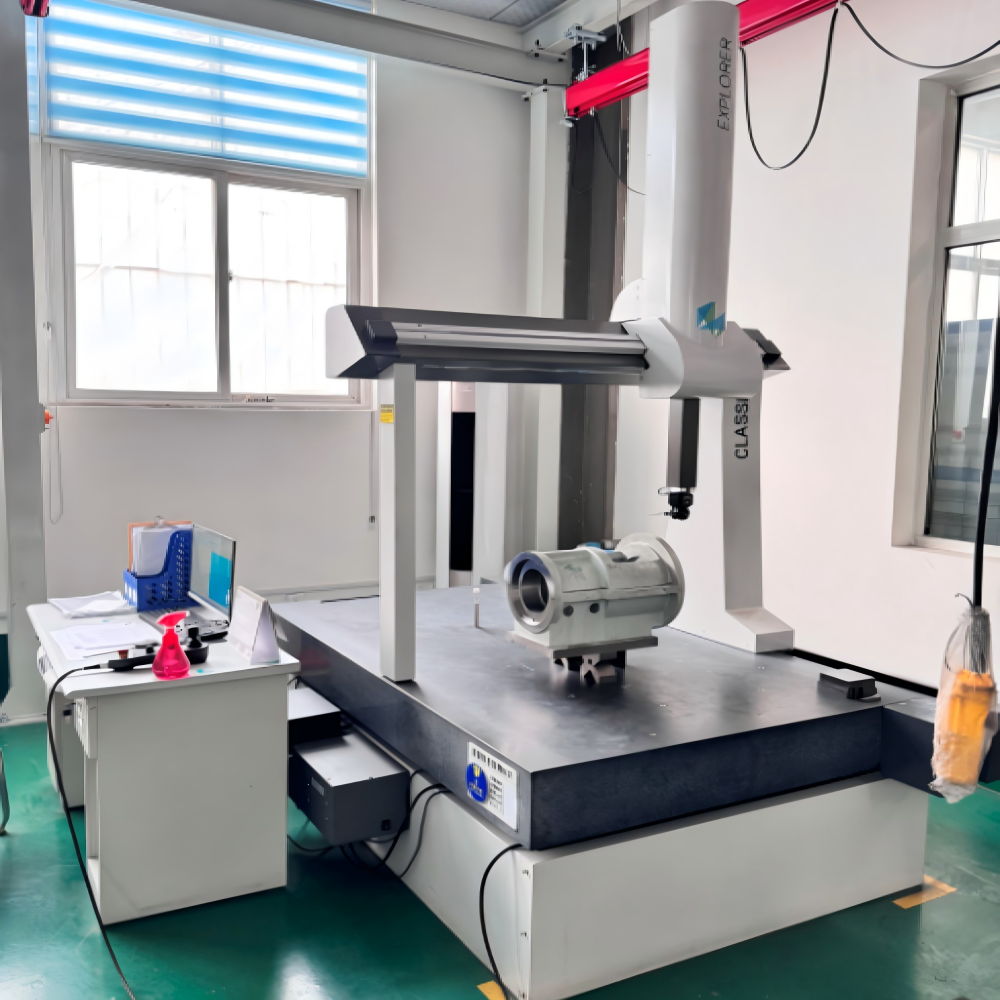
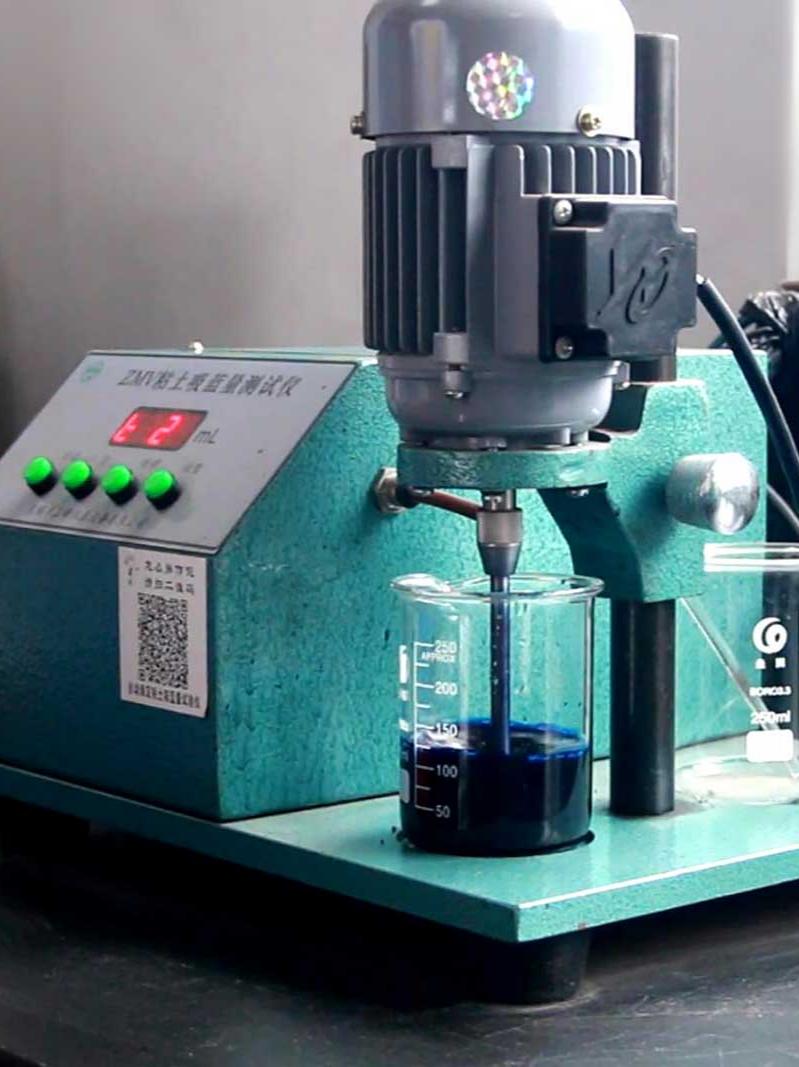
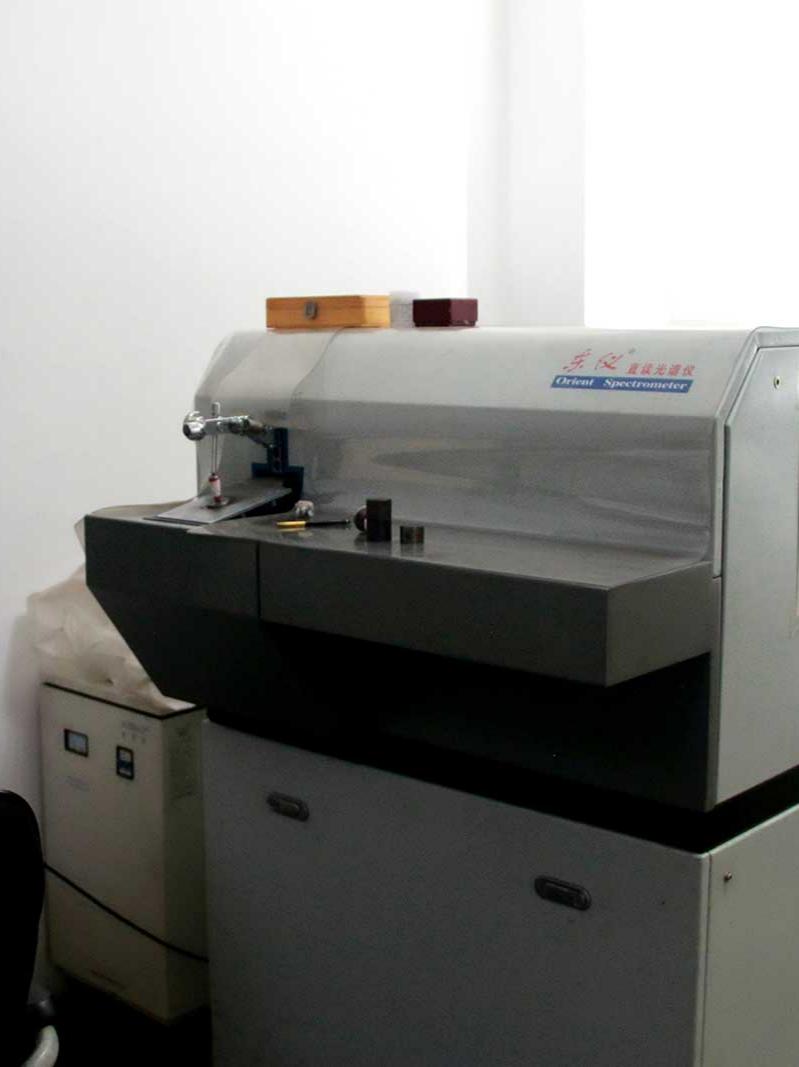
Компанія ставить виробництво високоякісної продукції на перше місце, відноситься до якості як до життя, постійно веде розвиток галузі та пройшла сертифікацію системи ISO 9000 у 2015 році. В даний час в компанії працюють понад 100 співробітників, професійна команда з НДДКР, відмінне виробниче обладнання та лінія формування DISA. Вона є одним із перших підприємств із плавки в електропечах у регіоні. Впровадження передового контрольно-вимірювального обладнання та професійних контролерів як вітчизняних, так і зарубіжних дозволяє задовольняти потреби клієнтів.
- Багаторічний досвід у ливарній промисловості
- Короткі терміни постачання та своєчасна логістика
- Точне виготовлення зразків, висока ефективність виробництва оснастки, економія часу та витрат

Дізнайтесь більше про заводі OEM-піщаного лиття
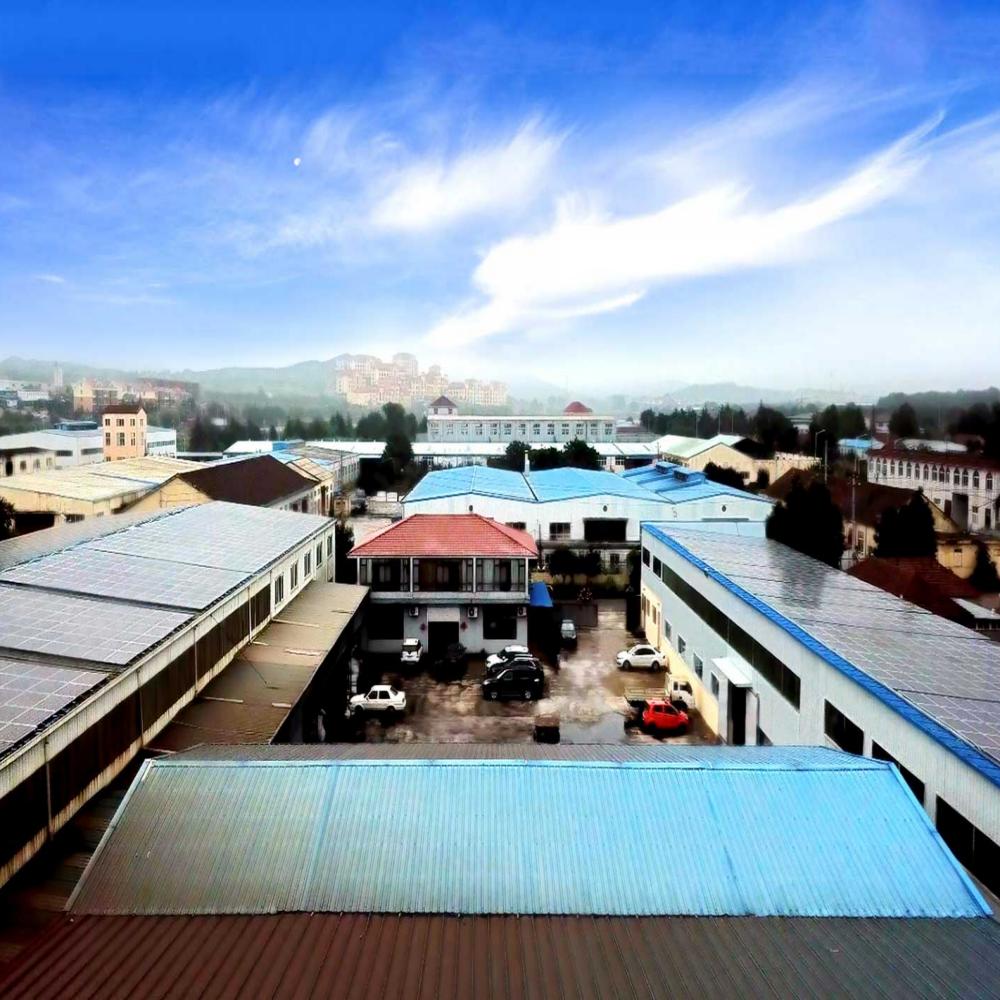
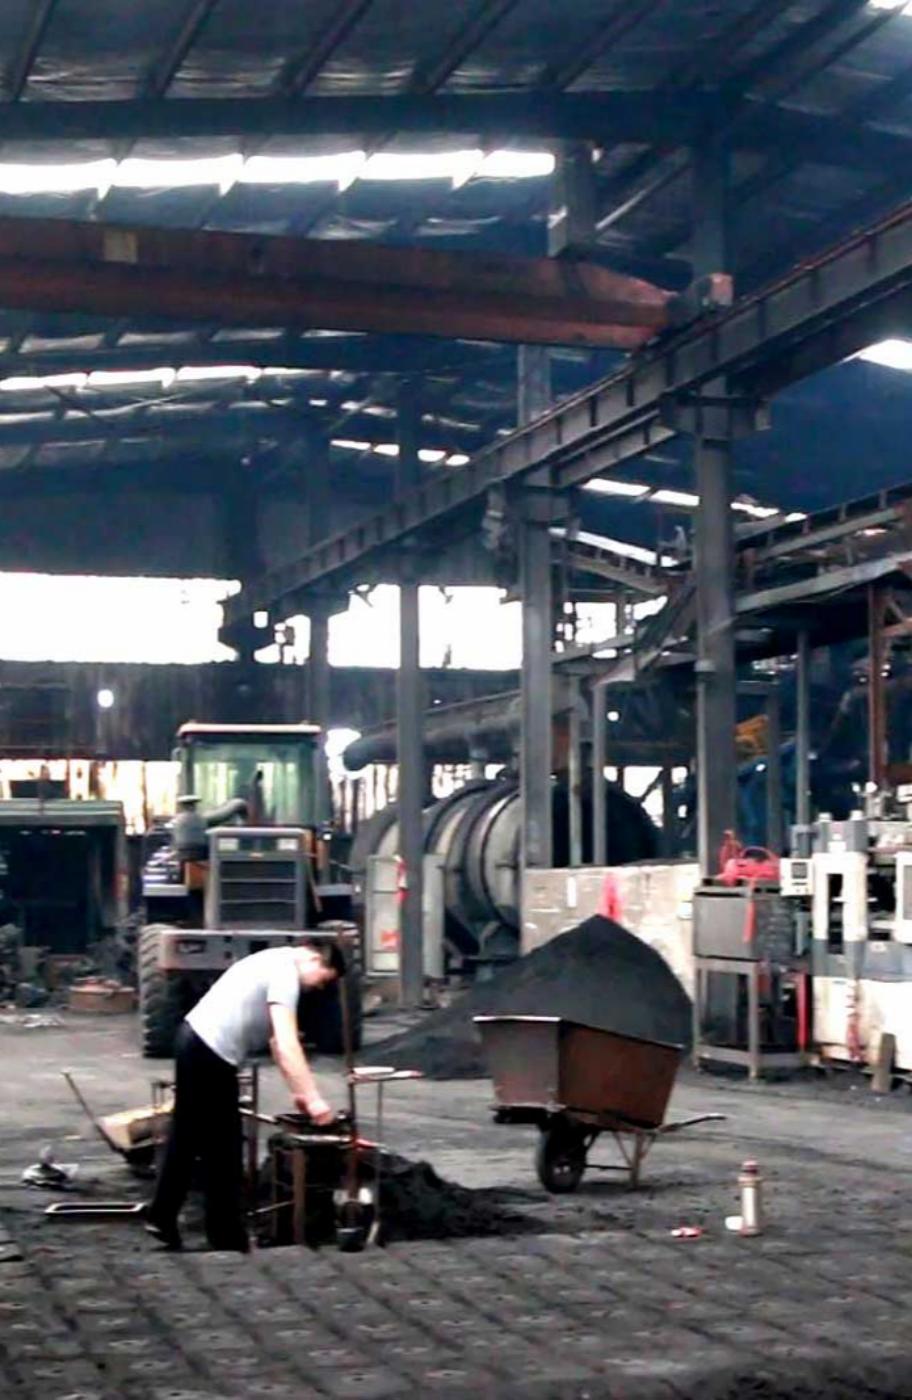
Qingdao Zhaoyuqi Machinery Co., Ltd. є сучасним професійним OEM-виробником індивідуальних чавунних виливків, що спеціалізується на технологіях оболонкового лиття та лиття у сирі піщані форми у Китаї. Компанія розташована в місті Ціндао, що є портовим містом. Відстань від порту до нашого підприємства становить близько 1,5 години. Ми спеціалізуємося на індивідуальному піщаному лиття понад двадцять років і є кращим постачальником ливарних деталей для вітчизняних та зарубіжних замовників. Ми починали з кількох людей, а зараз наш колектив налічує десятки робітників. Наш ливарний цех, що працює в галузі більше двох десятиліть, освоїв повний контроль технологічних процесів — від приготування формувальних сумішей, виготовлення форм, заливки до фінішної обробки, і здатний стабільно постачати високопродуктивні виливки з різних матеріалів, включаючи високоміцний чавун, залізні сплави та вуглецеву сталь. Наша ключова конкурентна перевага полягає в ідеальному поєднанні відмінної якості та клієнтоорієнтованого сервісу. Ми маємо сертифікати ISO9001 і CE, при цьому 98% нашої продукції експортується до Європи, Америки та Південно-Східної Азії, заслуживши широке визнання з боку давніх партнерів — відомих брендів. Всі наші вироби, що отримуються піщаним литтям, суворо відповідають вимогам ISO 9001 та основним міжнародним галузевим стандартам, а власні випробування, що охоплюють межу міцності на розтягування, ударну в'язкість та внутрішній контроль, що не руйнують, заслужили довгострокову довіру клієнтів. Ступінь сфероїдизації графіту у високоміцному чавуні досягає понад 90%. Більшість експортованих деталей використовуються в промисловому обладнанні, насосах, електротехнічній арматурі, деталях сільськогосподарських машин, залізничному транспорті, судновій арматурі та автомобільних запасних частинах і т. д. Завдяки висококваліфікованій технічній команді ми можемо оперативно коригувати рецептуру формувальних сумішей і технологічні параметри партій до великосерійних поставок, пропонуючи економічно ефективні рішення, що ідеально відповідають конкретним умовам експлуатації замовника. Порівняно з конкурентами ми пропонуємо більш гнучкі індивідуальні рішення, більш короткі терміни поставки та вигідні ціни, а також забезпечуємо комплексне післяпродажне обслуговування, включаючи цілодобову підтримку та 3-річну гарантію на всі основні види продукції. Ласкаво просимо до нас – зв'яжіться з нами!

Деталі, отримані литтям за моделями, що газифікуються, широко застосовуються в різних галузях промисловості
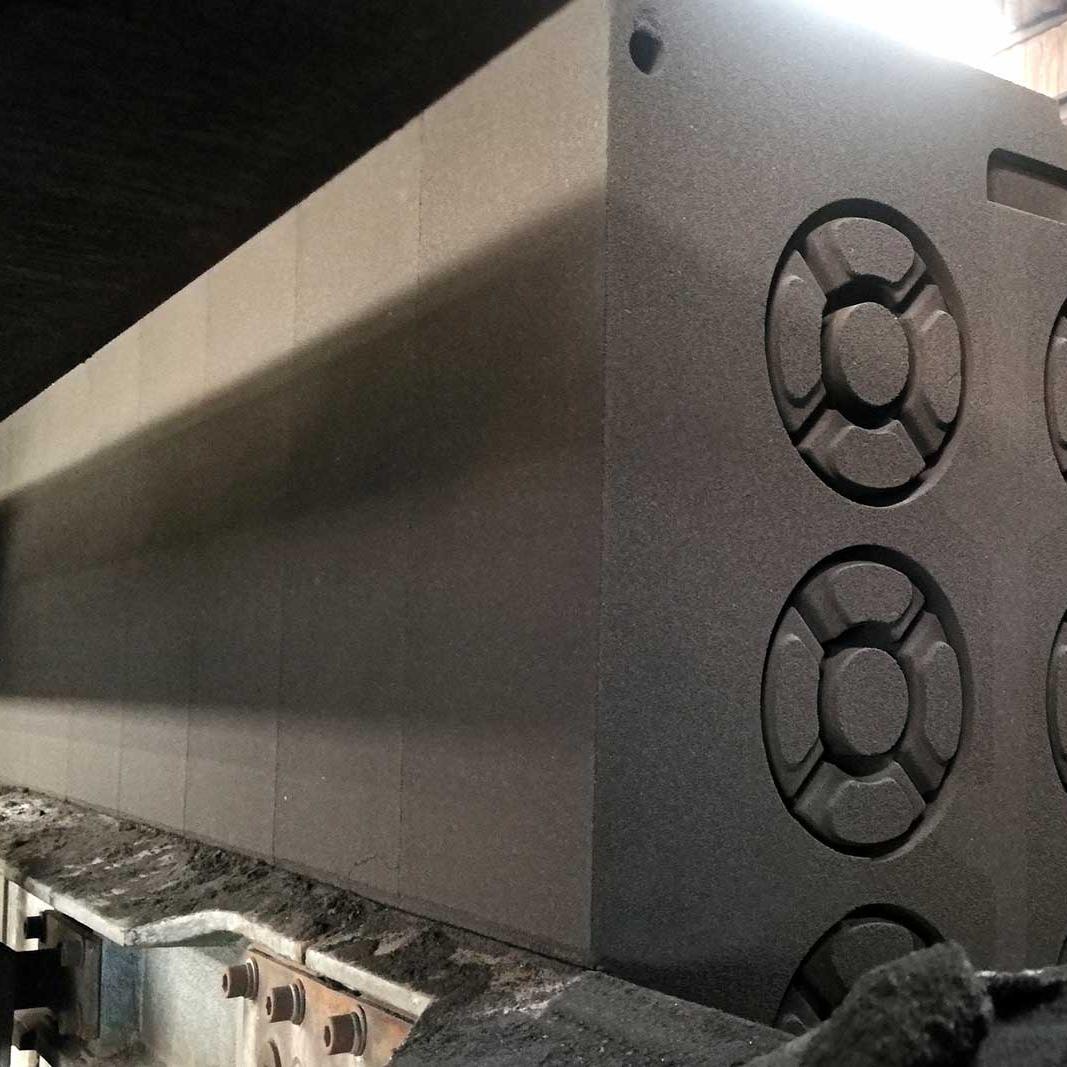
Лиття за газифікованими моделями, також відоме як лиття за моделями, що виплавляються, або лиття по повністю випалюваних моделях (скорочено EPC або LFC), являє собою передову прецизійну «зелену» ливарну технологію, що дозволяє отримувати вироби, близькі до остаточної форми. Для виробництва використовується спінений полістирол (EPS), з якого виготовляються суцільні моделі, ідентичні готовому виливу. Цей процес не вимагає роз'єму форм, вилучення моделей або виготовлення окремих стрижнів. Після того, як пінопластовий блок покривається вогнетривким покриттям і повністю висушується, він поміщається в незв'язаний сухий кварцовий пісок, ущільнюється за допомогою тривимірної вібрації та стабілізується під негативним тиском. Під час заливання високотемпературний розплав миттєво газифікує пінопластову модель і заповнює простір, що залишився після моделі, що випарувалася, утворюючи після охолодження і затвердіння готову виливок. Ключові переваги лиття за моделями, що газифікуються 1 Відсутність роз'єму форм, ухилів та окремих піщаних стрижнів; виливки не мають облої, перекосу та ліній роз'єму, що знижує обсяг очисних робіт більш ніж на 70%. 2 Можливість виготовлення складних геометричних форм за одну операцію: глибокі порожнини, тонкі стінки, нерегулярні наскрізні отвори та опукло-увігнуті структури можуть бути відлиті за один процес, що значно спрощує конструкцію виробів. 3 Сухий пісок без сполучних забезпечує вкрай низьку вартість регенерації, менше пилоутворення та чистіше виробниче середовище порівняно з литтям у глинисті та смоляні форми. 4 Спрощений технологічний процес: виключено операції виготовлення стрижнів, складання форм, вилучення моделей та ремонту форм, що полегшує впровадження автоматизованих серійних ліній. 5 Мінімальні припуски на механічну обробку підвищують коефіцієнт використання матеріалу та знижують витрати на вторинну обробку; на одній виробничій лінії можна гнучко перемикатися між чавуном, сталлю та алюмінієвими сплавами. Типові сфери застосування 1 Високоміцний чавун (QT400-18, QT600-3): корпуси редукторів, шасі сільськогосподарської техніки, корпуси насосів, корпуси редукторів, кронштейни будівельної техніки; 2 Автомобільні компоненти: блоки циліндрів двигунів, впускні колектори, корпуси задніх мостів, корпуси диференціалів; 3 Сталеві виливки: корпуси важких клапанів, корпуси гірничодобувних машин, складні зносостійкі конструктивні елементи; 4 Алюмінієві сплави: корпуси електродвигунів, корпуси водяних насосів, корпуси багатоканальних клапанів складної конфігурації.

ОЕМ-ПРОЦЕС ЛИТТЯ ЗА ГАЗИФІКУЮЧИМИ МОДЕЛЯМИ (LOST FOAM) — ВСТУП
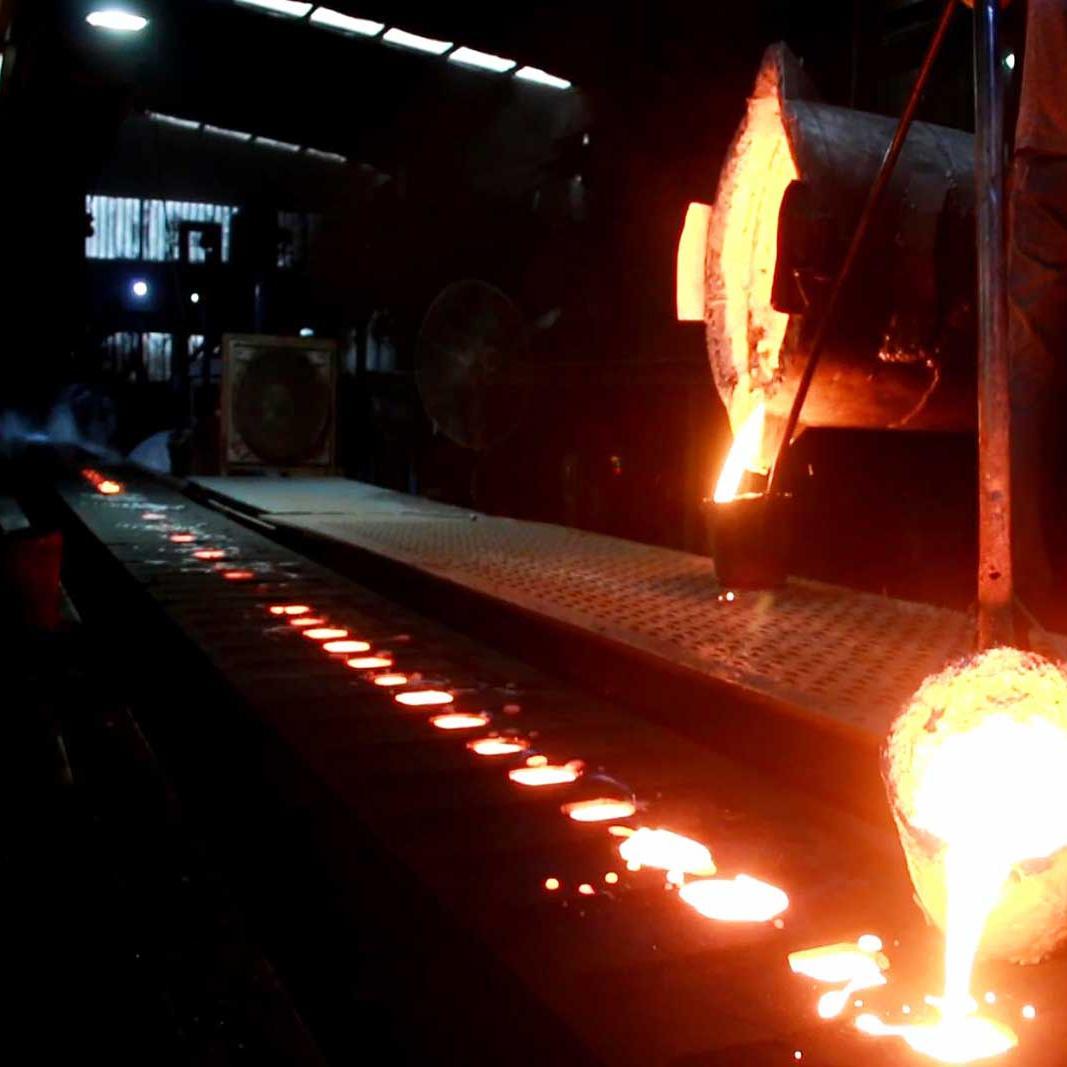
Даний процес застосовується для виливків з високоміцного чавуну марок QT400-18, QT600-3, сірого чавуну, сталі, алюмінієвих та мідних сплавів, особливо для інтегрованих корпусів зі складною багатопорожнинною конструкцією. Забезпечується точність розмірів CT7-CT9 і шорсткість поверхні Ra6,3-25 мкм, що дає більш високу загальну точність порівняно з литтям у глинисті форми, а якість поверхні за певних умов можна порівняти з оболонковим литтям. Основний принцип формування Цілісний блок пінополістирольних моделей (відливка, литникова система та прибутки, склеєні в єдине ціле) покривається вогнетривким покриттям для ізоляції від сухого піску та відведення піролізних газів, що утворюються при вигорінні пінопласту. Сухий пісок не містить глини, смол чи інших сполучних; сипучі зерна піску ущільнюються і фіксуються під впливом вакуумного негативного тиску, утворюючи тверду форму. При контакті високотемпературного розплаву з пінопластом відбувається термічний крекінг, випаровування та згоряння EPS. Великий обсяг газів відводиться через пори покриття вакуумною системою. Розплав безперервно заповнює порожнину форми, замінюючи обсяг пінопласту. Після охолодження вакуум знімається, сухий пісок мимоволі осипається, і виливки можуть бути вилучені в цілісному стані. Система сировинних матеріалів 3.1 Матеріали для пінополістирольних моделей Гранули EPS: стандартні для виливків із високоміцного чавуну, сірого чавуну та алюмінію, щільністю 18–20 кг/м³. Розмір гранул не повинен перевищувати 1/9 мінімальної товщини стінки виливка, коефіцієнт попереднього спінювання - 40-60 разів. Сополімер STMMA та EPMMA: застосовуються спеціально для сталевих виливків для зниження дефектів навуглерожування на поверхні виливків. 3.2 Вогнетривке покриття Складається з вогнетривкого порошку (кварцове борошно, боксит, цирконовий порошок), сполучного, суспендуючого агента та функціональних добавок. Покриття наноситься пензлем або розпорошенням на поверхню пінопласту в 2-3 шари та повністю висушується в низькотемпературних печах. Воно запобігає проникненню металу, підтримує пінопластові моделі, спрямовує піролізні гази і запобігає попаданню піску в порожнину форми. 3.3 Сухий формувальний пісок Чистий митий кварцовий пісок, що не містить вологи, глини та смоляних сполучних. Для чорних металів використовують великий пісок, для алюмінієвих сплавів — дрібний. Відпрацьований пісок не забруднюється органічними сполучними і може бути регенерований нескінченну кількість разів після просіювання та охолодження. Повний технологічний процес 4.1 Виготовлення та складання пінопластових моделей Гранули EPS попередньо спінюються, витримуються та формуються в окремі пінопластові моделі; для дрібносерійних виробів моделі можуть бути виготовлені на верстатах з ЧПУ з пінопластових листів. Окремі пінопластові елементи (виливок, литникова чаша, живильники та прибутки) склеюються в єдиний модельний блок для усунення зазорів у місцях з'єднань. 4.2 Нанесення вогнетривкого покриття та сушіння Весь модельний блок занурюється або фарбується розпиленням спеціальним покриттям для моделей, що газифікуються, в 2–3 шари, потім повністю висушується в низькотемпературних печах. Залишкова волога призведе до утворення газових раковин під час заливання. 4.3 Тривимірне віброущільнення у вакуумному опоку Встановлення опоки на вібростол, укладання нижнього шару піску товщиною 50–100 мм та ущільнення вібрацією; Розміщення повністю висушеного пінопластового модельного блоку всередині опоки; пошарове засипання сухим піском із синхронною тривісною (X/Y/Z) вібрацією протягом 30–60 секунд для повного заповнення всіх внутрішніх порожнин, ребер та дрібних отворів; Герметизація верхньої частини опоки пластиковою плівкою та підключення вакуумного насоса, стабілізація негативного тиску на рівні -0,04…-0,08 МПа; атмосферний тиск фіксує сипучий пісок, утворюючи тверду форму. 4.4 Заливка при безперервному вакуумуванні Вакуум підтримується під час рівномірного заливання розплавленого чавуну, сталі або алюмінію. Пінопласт безперервно газифікується і вакуум синхронно відводить димові гази крекінгу, забезпечуючи стабільне заповнення форми до повного заповнення прибутків. 4.5 Охолодження, перекидання опоки та вибивання Після повного затвердіння та охолодження виливків вакуум відключається, і негативний тиск знімається. Опіка перекидається; незв'язаний сухий пісок мимоволі обсипається, відокремлюючись від виливків. Відпрацьований пісок просіюється, охолоджується і повертається до наступного виробничого циклу. 4.6 Очищення та термічна обробка Видалення інтегрованих пінопластових литників та прибутків, дробоструминна обробка для видалення залишків покриття з поверхонь. Виливки з міцного чавуну (QT400-18, QT600-3) піддаються відпалу або нормалізації на вимогу, після чого проходять контроль розмірів і механічних властивостей і направляються на складування.
Виливки з чавуну і стали стабільної якості, що точно відповідають кресленням. Терміни постачання завжди дотримуються.
Олексій
КлієнтРізні технології лиття дозволяють замовляти деталі будь-якої складності. Технічна підтримка дуже професійна.
Іван
КлієнтЗавод виконує як дрібні пробні замовлення, і великі масові партії.