

-


-


-


-


WeChat

-
WhatsApp


Продукція





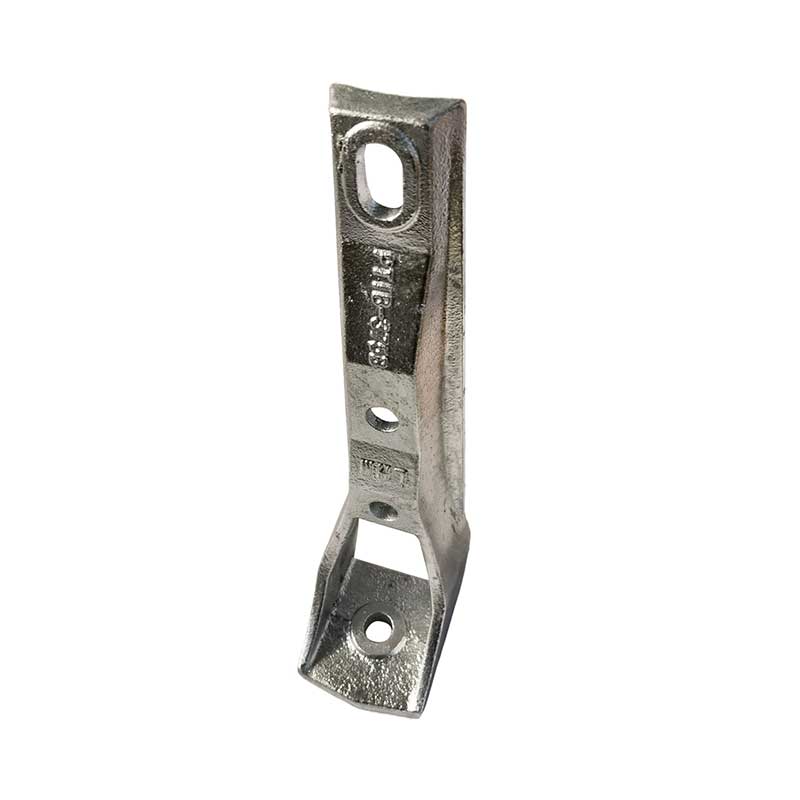
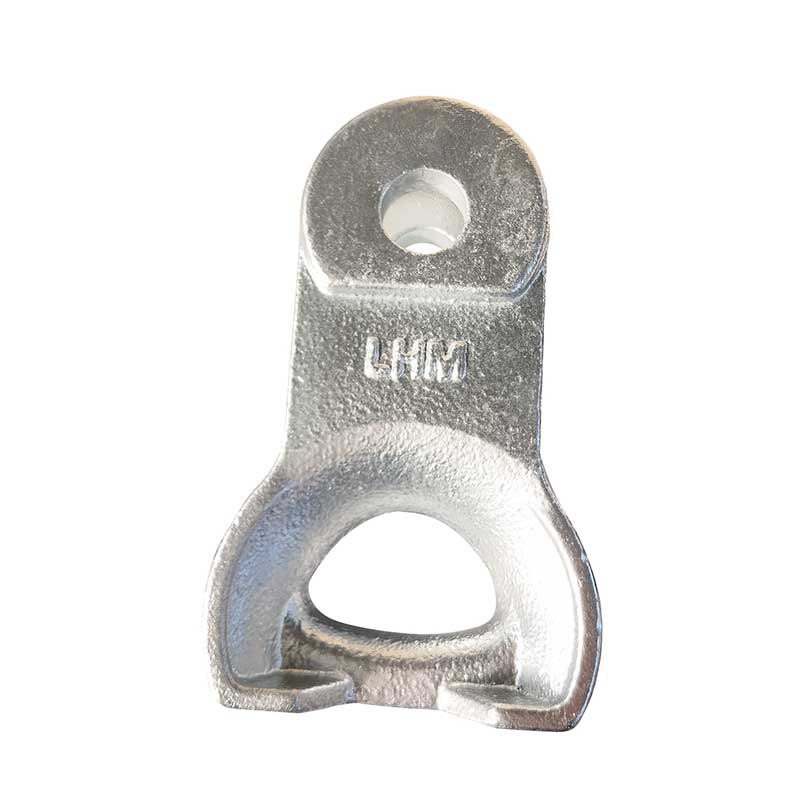
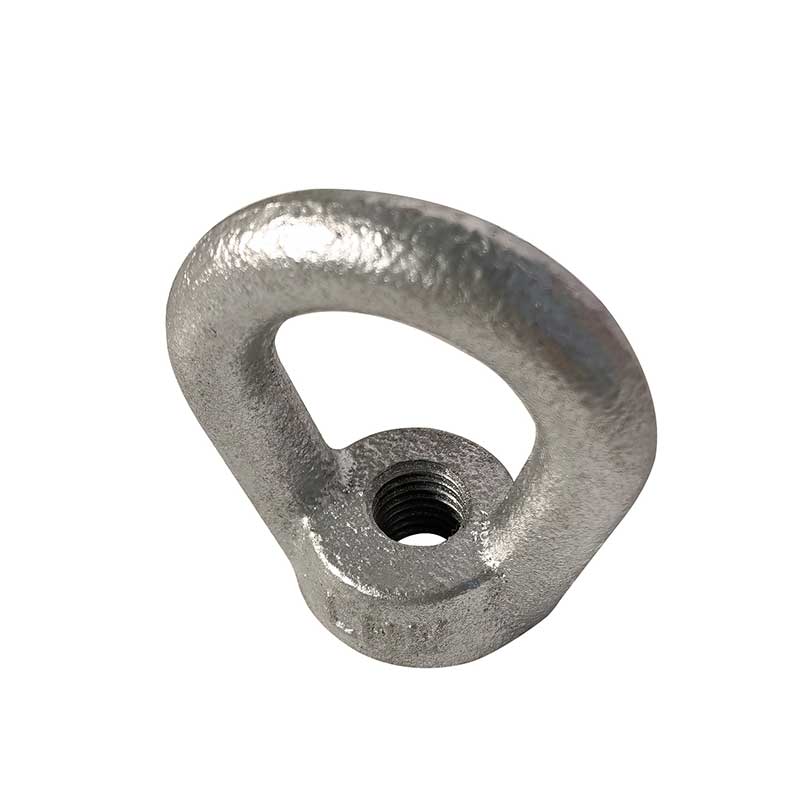
Піщані виливки з покриттям
Використовується покритий (оболонковий) пісок, що складається з кварцового піску, попередньо покритого термопластичною фенольною смолою та затверджувачем – гексаметилентетраміном. Металева плита нагрівається до 180–340 °C.
Опис
маркер

Опис продукту
Процес лиття за оболонковими формами (гаряче лиття в оболонку з використанням покритого піску, спеціалізований для точного лиття чорних металів)
Принцип процесу
Використовується покритий (оболонковий) пісок, що складається з кварцового піску, попередньо покритого термопластичною фенольною смолою та затверджувачем – гексаметилентетраміном. Металева плита нагрівається до 180–340 °C. При контакті покритого піску з високою температурою смола швидко плавиться, зшивається і отверждается, утворюючи на поверхні модельної плити тонку жорстку піщану оболонку. Після отримання оболонки дві напівформи з'єднуються разом, утворюючи порожнину ливарної форми. Навколо зовнішньої сторони оболонки засипається сухий пісок для опори перед заливкою чавуну, що дозволяє збалансувати витрати на піщане лиття і розмірну точність прецизійного лиття.
Спеціальні сировинні матеріали
Формувальний пісок: покритий пісок із дрібною зернистістю та вмістом смоли 2,5–4 %; низька регенерованість.
Модельна плита: роз'ємна форма з литої сталі або чавуну, що має високу термостійкість, зносостійкість і тривалий термін служби при багаторазовому використанні.
Розділовий склад: стеарат кальцію та силіконове масло для запобігання прилипання піщаної оболонки до форми.
Чорні матеріали, що застосовуються: дрібні і середні точні деталі з сірого і високоміцного чавуну, наприклад, розподільні вали, шестерні, сідла клапанів і корпусу гідроапаратури.
Покрокова технологічна схема процесу лиття за оболонковими формами
Виливки з чавуну у стані поставки, отримані литтям за оболонковими формами
Стандартний шестиступінчастий технологічний процес
(1) Нагрівання металевої модельної плити та нанесення розділового складу
Нагрійте форму до 200–280 °C та рівномірно нанесіть розділовий склад для забезпечення вільного знімання піщаної оболонки.
(2) Нанесення піску за допомогою бункера, що перекидається (основна операція)
Притисніть нагріту модельну плиту до бункеру для зберігання піску та переверніть усю збірку, щоб повністю покрити поверхню моделі покритим піском. Витримайте протягом 8-15 секунд. Поверхневий пісок під дією тепла отверждается в тверду оболонку, тоді як не нагрітий сипкий пісок зсипається у бункер.
(3) Додаткове затвердіння (прогар) оболонкової форми
Перенесіть модельну плиту зі сформованою піщаною оболонкою у піч для вторинного затвердіння при 180–220 °C протягом 30–90 секунд для підвищення термічної міцності оболонки. Товщина оболонки контролюється в межах 8-15 мм.
(4) Знімання оболонки, виготовлення стрижнів та складання напівформ
Вийміть готову напівоболонку із форми за допомогою механізму виштовхування. Для деталей з внутрішніми порожнинами одночасно виготовляються стрижні з покритого піску, потім верхня і нижня оболонки поєднуються і скріплюються разом.
(5) Встановлення в опоку для посилення та заливання
Помістіть зібрану оболонкову форму в опоку і заповніть простір навколо неї сухим підтримуючим піском, щоб уникнути розширення та розтріскування оболонки під час заливання. Заливайте чавун, що розплавляється, при фіксованій температурі 1400–1460 °C.
(6) Охолодження, вибивання оболонки та очищення
Після охолодження протягом 4–12 годин руйнуйте піщану оболонку та витягніть виливки. Видаліть литники та прибутки, проведіть дробоструминне очищення, дефектоскопію та остаточну механічну обробку.
Основні переваги та недоліки лиття за оболонковими формами
Переваги (порівняно зі звичайним литтям у піщані форми)
Значно підвищена точність: розмірний допуск CT9–CT11, стабільні розміри та відмінна повторюваність при масовому виробництві.
Гладка поверхня: шорсткість поверхні Ra 6-25 мкм з мінімальним пригарним шаром, що значно скорочує припуски на токарну, фрезерну та шліфувальну обробку.
Чудова здатність формування тонкостінних виливків: висока жорсткість оболонкової форми забезпечує стабільне виробництво чавунних виливків з тонкими стінками товщиною 2-3 мм, складним рельєфом та дрібними отворами.
Вкрай низька витрата піску: тільки тонкий шар оболонки формує порожнину; витрата піску складає всього 1/10 від витрати при звичайному литті піщані форми.
Висока сумісність із автоматизацією: сумісність із автоматичними лініями для виробництва оболонкових форм у безперервному масовому режимі.
Однорідна структура виливки: контрольована газопроникність оболонки значно знижує дефекти, включаючи газові раковини та шлакові включення.

зв'язатися з нами
Супутні популярні продукти
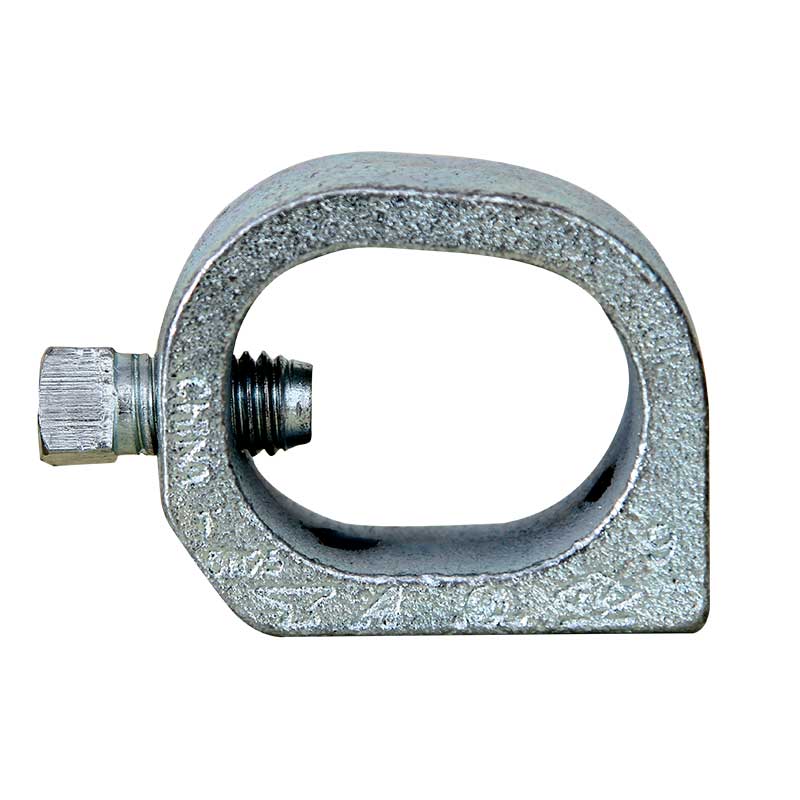
Балковий хомут
Сертифікований ISO виробник важких балкових хомутів. Індивідуальні ливарні рішення з використанням глинистого піску та оболонкового формування. Схвалено CE, UL, FM. Прямі заводські ціни для ринків США та ЄС. Запросіть сьогодні комерційну пропозицію.
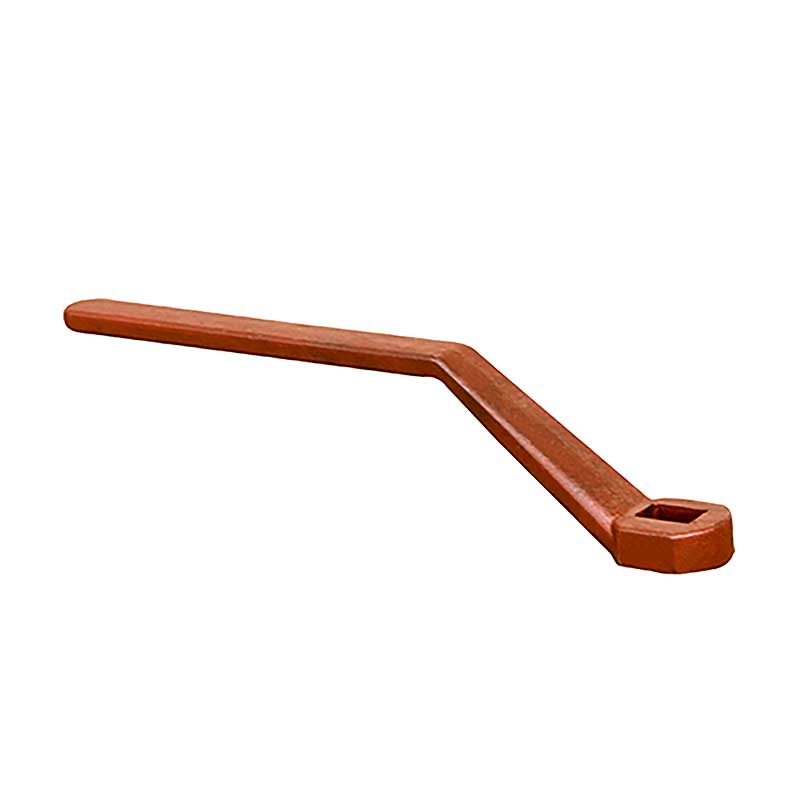
Рукоятка клапана
Високоякісні промислові рукоятки та маховики для засувок, запірних та дискових затворів. Виготовляються із міцного чавуну, сталі та алюмінію. Сертифікація ISO 9001, ергономічний дизайн, відповідність стандартам API/ISO. Доступні послуги OEM/ODM на індивідуальне замовлення. Експорт по всьому світу.
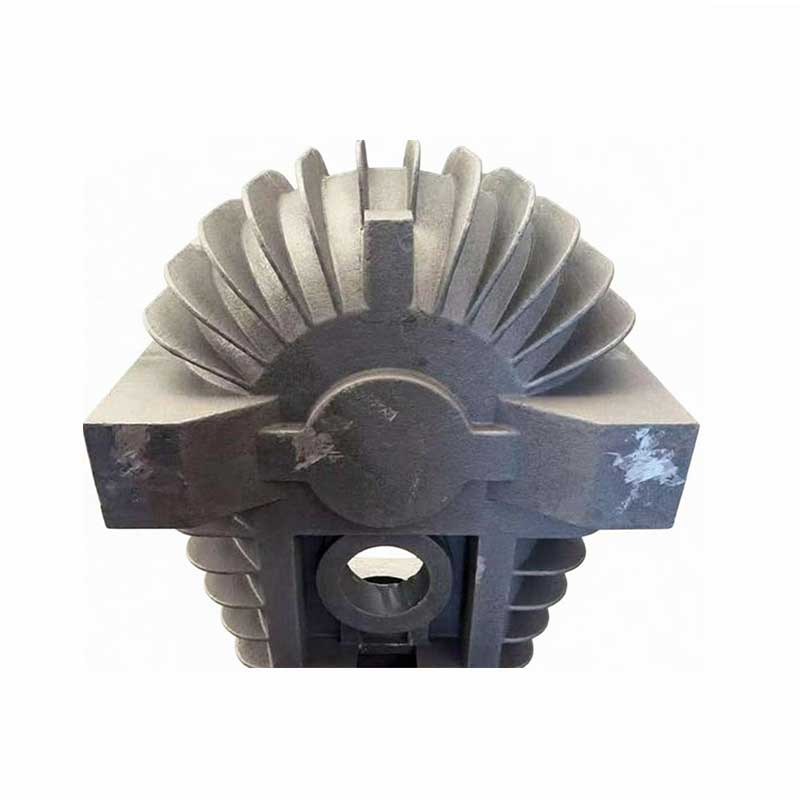
Комплектуючі для гірничо-шахтного обладнання
Сірий чавун (СЧ250, СЧ300) - широко використовується для станин машин, блоків двигунів і корпусних деталей завдяки гарній оброблюваності та здатності гасити вібрації.
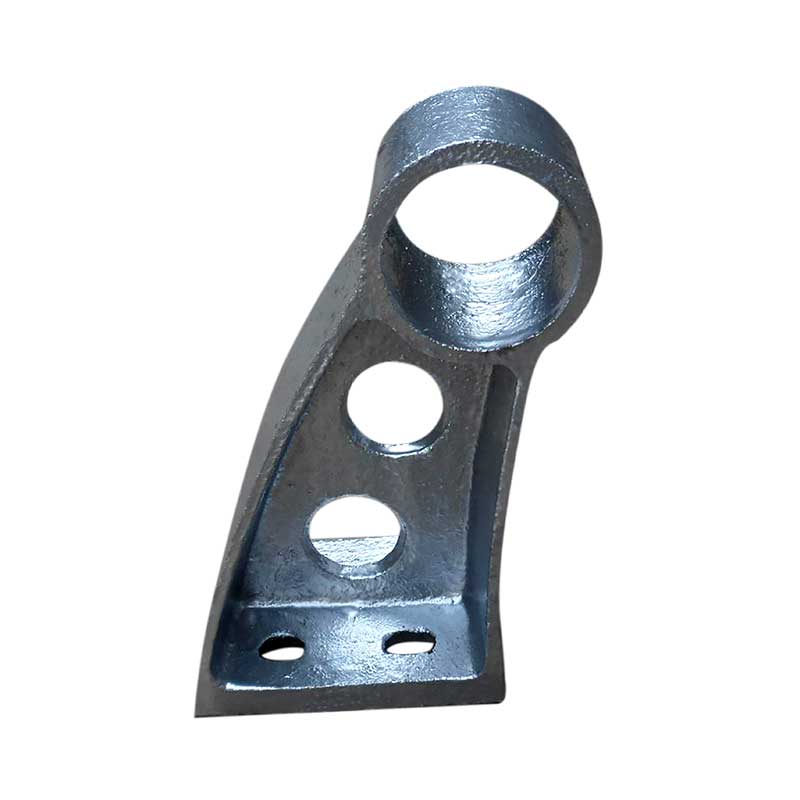
Опорний кронштейн огорож
Високоміцні чавунні та сталеві опорні кронштейни для огорож автомобільних доріг та мостів, а також дорожніх бар'єрів. Точне лиття, гаряче цинкування, сертифікація ISO 9001. Довговічні, корозійностійкі, виготовляються за індивідуальними проектами для глобальних інфраструктурних об'єктів. Експорт з Ціндао, Китай.
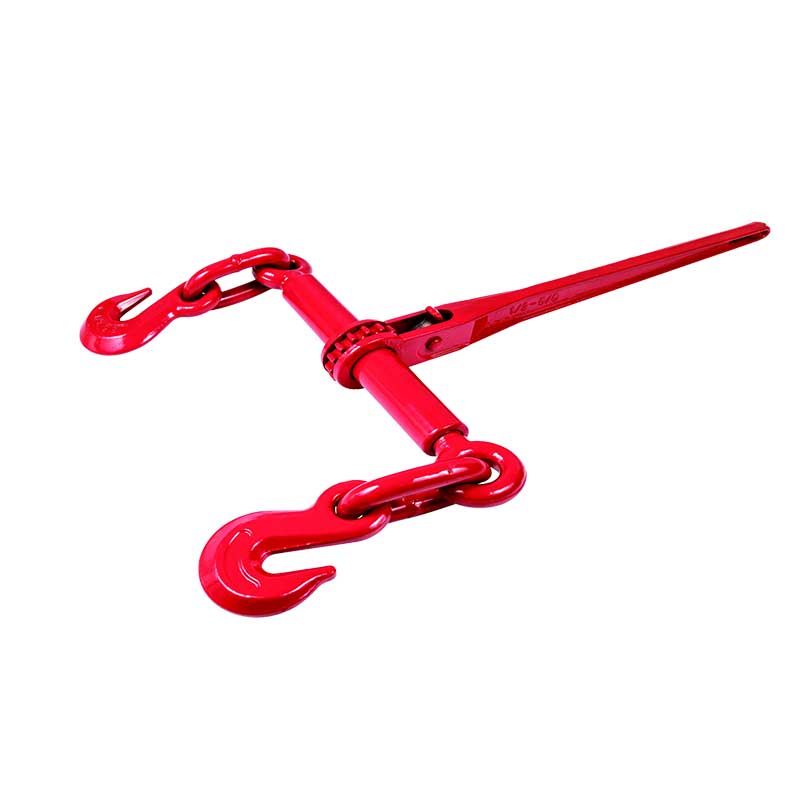
Ланцюговий стяжний елемент
Наш ланцюговий стяжний елемент, виготовлений методом піщаного лиття, є важким високоміцним фіксуючим пристроєм для кріплення вантажів, що широко застосовується в промисловому транспорті, такелажних роботах, обв'язці вантажів і фіксації важкого обладнання.
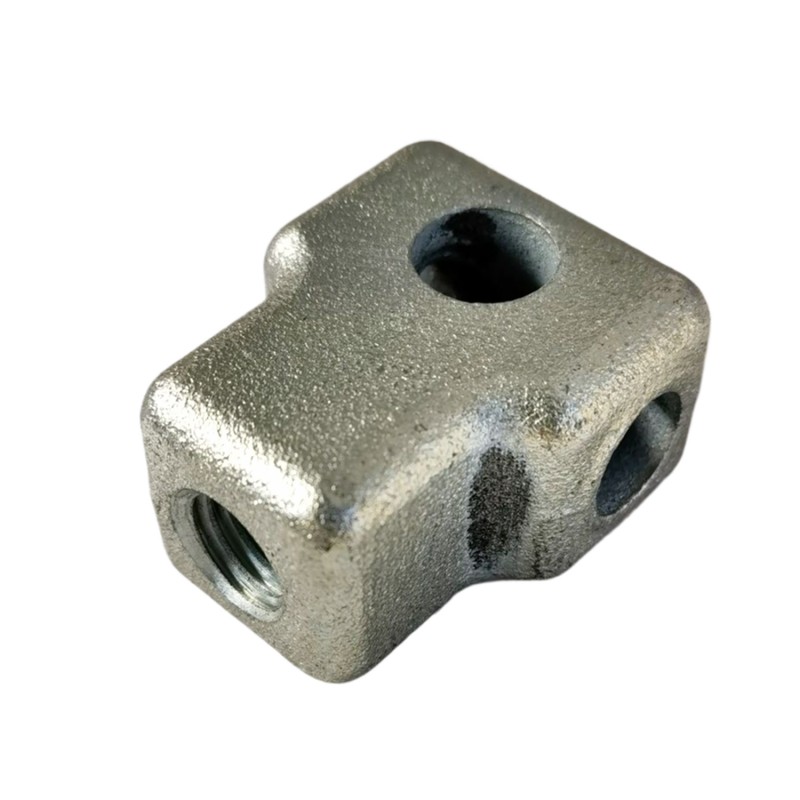
Підвісний з'єднувач
Наш підвісний затискач, що отримується литтям у піщані форми, є міцним спеціалізованим елементом лінійної арматури, призначений для повітряних ліній електропередачі, систем збірних шин підстанцій та підключення об'єктів нової енергетики до мережі.
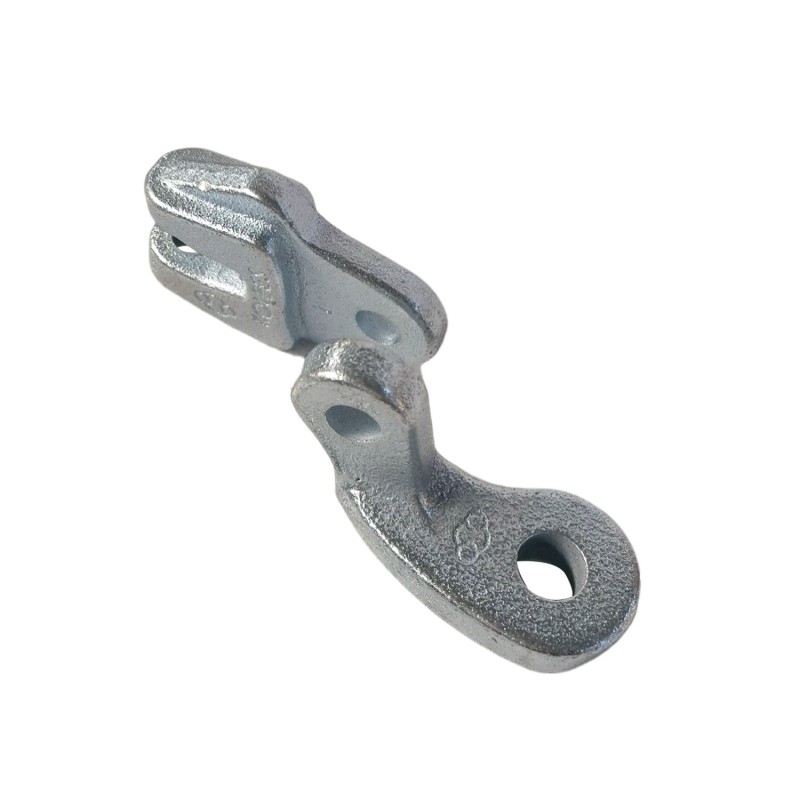
Підвісний затискач
Наш підвісний затискач для проводів ЛЕП, виготовлений методом піщаного лиття, є високоефективним прецизійним несучим та фіксуючим елементом, призначеним для повітряних ліній електропередачі, розподільних мереж та підвісних систем підстанцій по всьому світу.
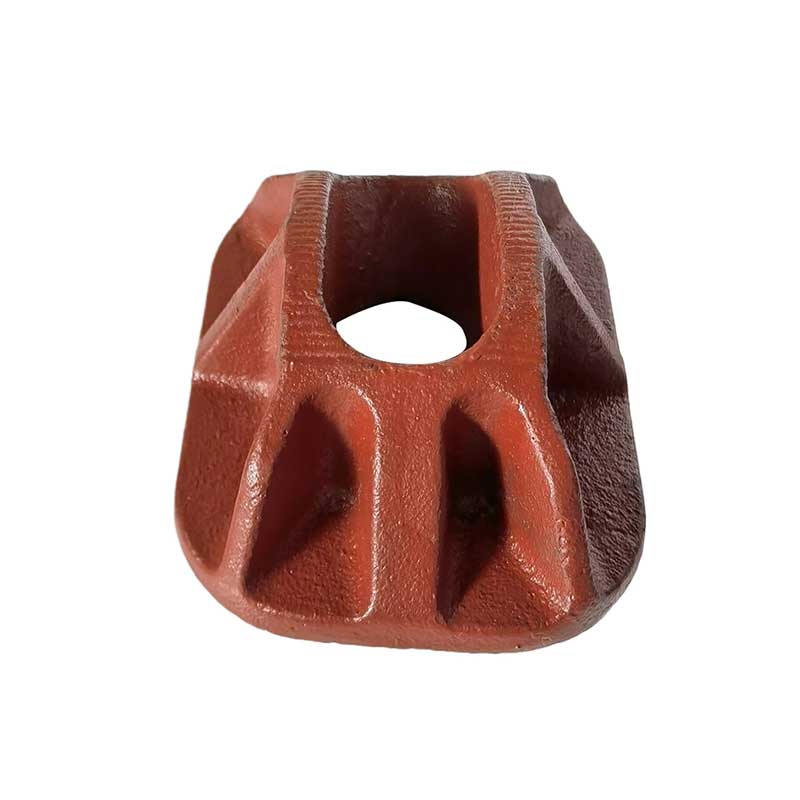
Тротуарний кронштейн
Наш тротуарний кронштейн для опор ЛЕП, виготовлений методом піщаного лиття, є важким монтажним кріпленням, що несе, спеціально призначене для міських опор ЛЕП на тротуарах, систем вуличного освітлення та громадських розподільчих пристроїв.
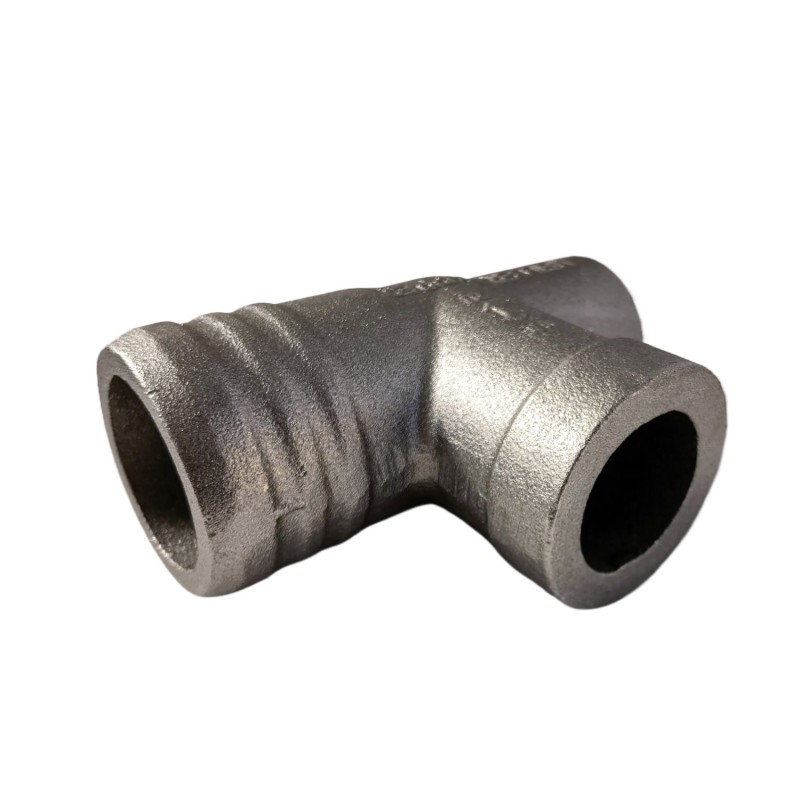
Фітинги для трубопровідної арматури
Як ключові сполучні елементи, розроблені для систем водопостачання та водовідведення, муніципальних трубопровідних мереж, сантехніки будівель та інших відповідальних об'єктів, наші преміальні фітинги з чавуну виробляються методом лиття в піщані форми з розплавленого чавуну.
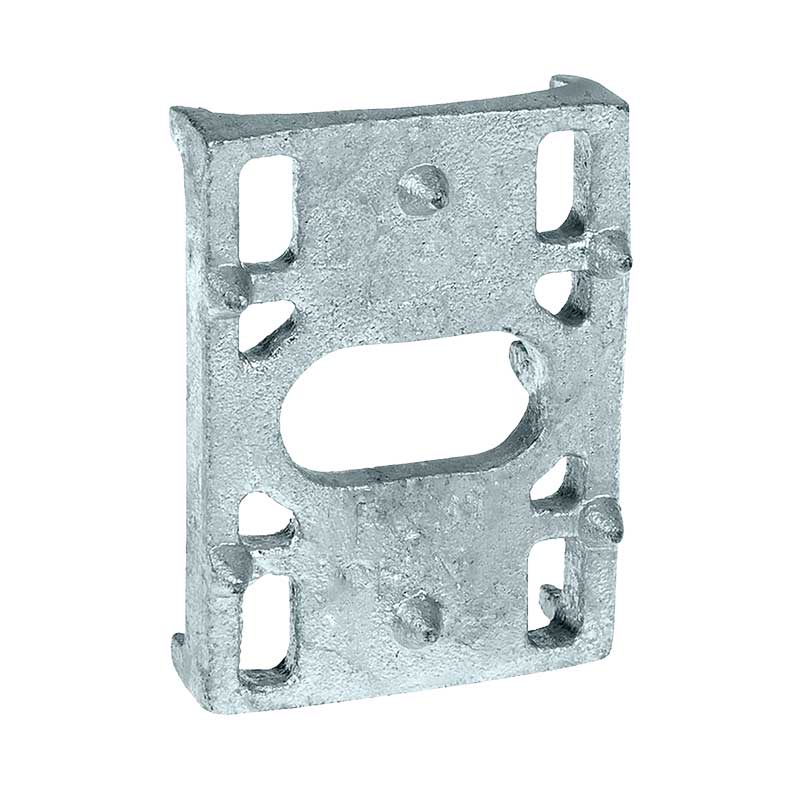
Затискач для відтяжок опор
Наш затискач для відтяжок опор ЛЕП, виготовлений методом піщаного лиття, є важким анкерним кріпленням, спеціально призначеним для повітряних розподільних ліній, опор ліній електропередачі та систем стабілізації опор.
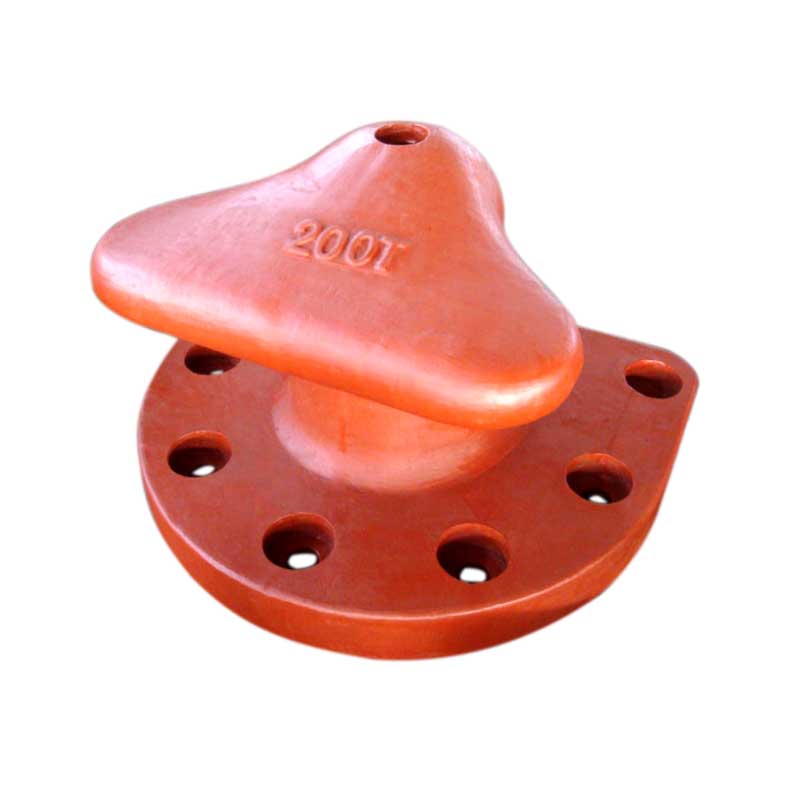
Боллард
Чавунні причальні тумби є найважливішими швартовними пристроями, що широко встановлюються на причалах, пірсах і пристанях для надійної передачі швартовних зусиль від ошвартованих суден на конструкцію причалу.
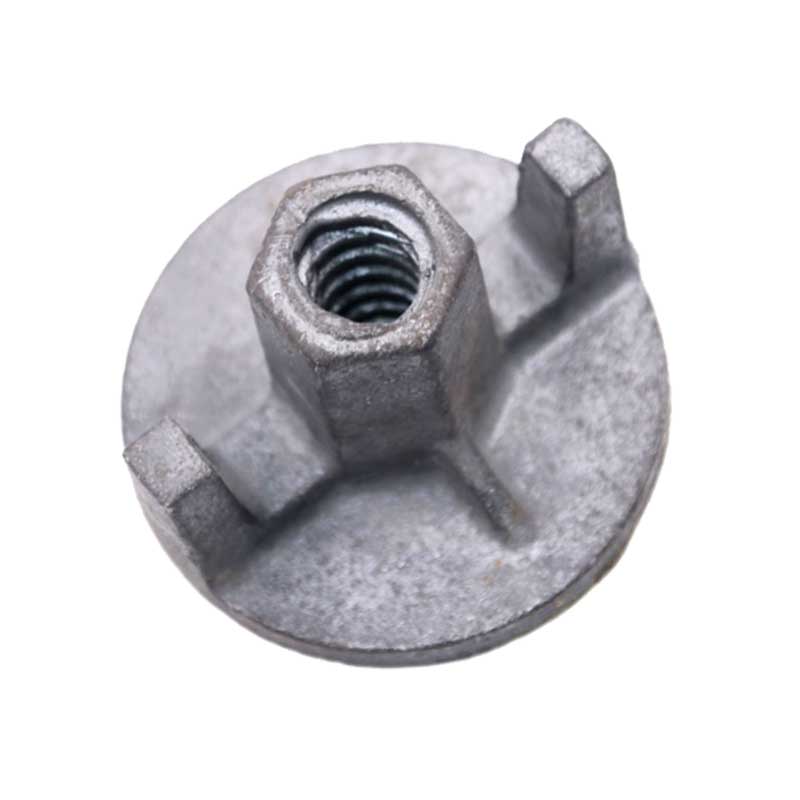
Чавунна гайка
У великій сфері промислового кріплення чавунні гайки є базовим, але дуже важливим компонентом. Завдяки високій економічній ефективності та стабільним механічним властивостям вони широко застосовуються у різних конструкційних з'єднаннях, що потребують міцності при чутливості до витрат.
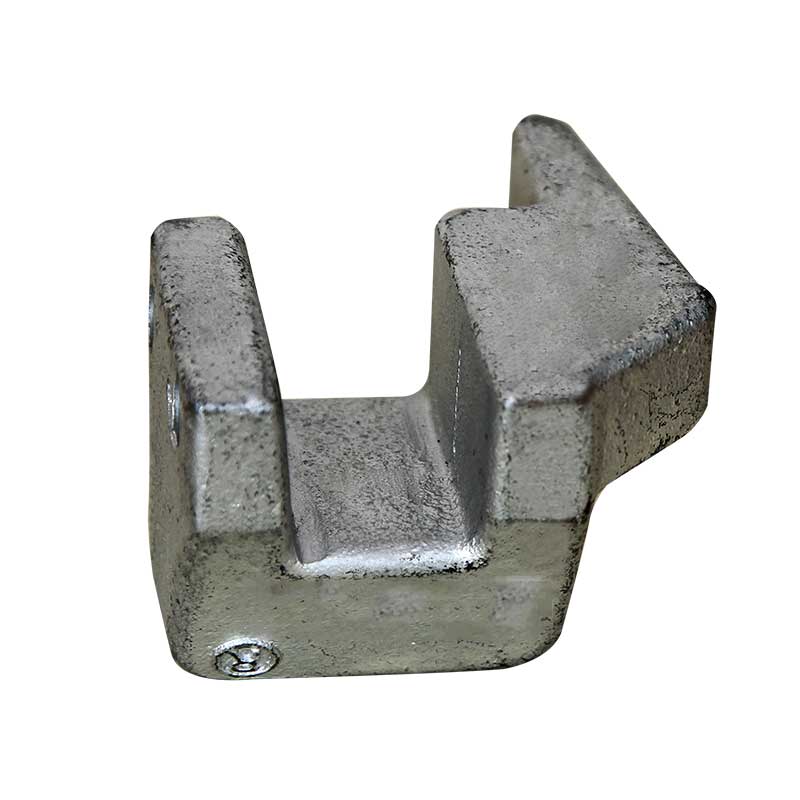
Балочна ферма
Наша лита балкова ферма, виготовлена методом піщаного лиття, є високоміцним несучим конструктивним елементом, спеціально розробленим для перекриттів будівель, підвісних стельових систем і промислових платформ.
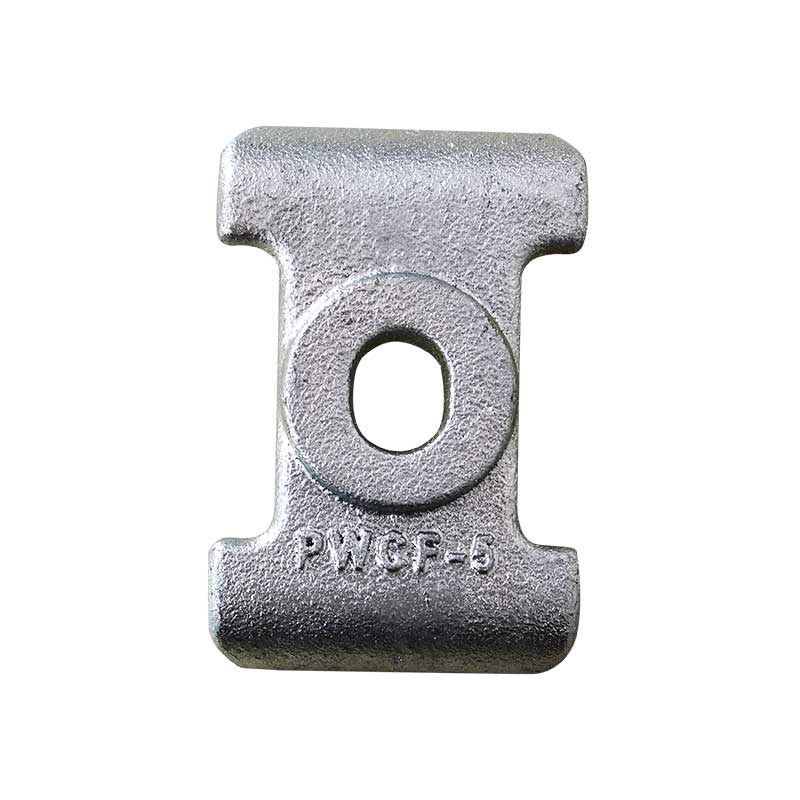
Шайба
Наша силова шайба, виготовлена методом піщаного лиття, є важким навантажувально розподільним елементом, спеціально розробленим для арматури ліній електропередачі, обладнанням підстанцій і з'єднань опорних конструкцій.
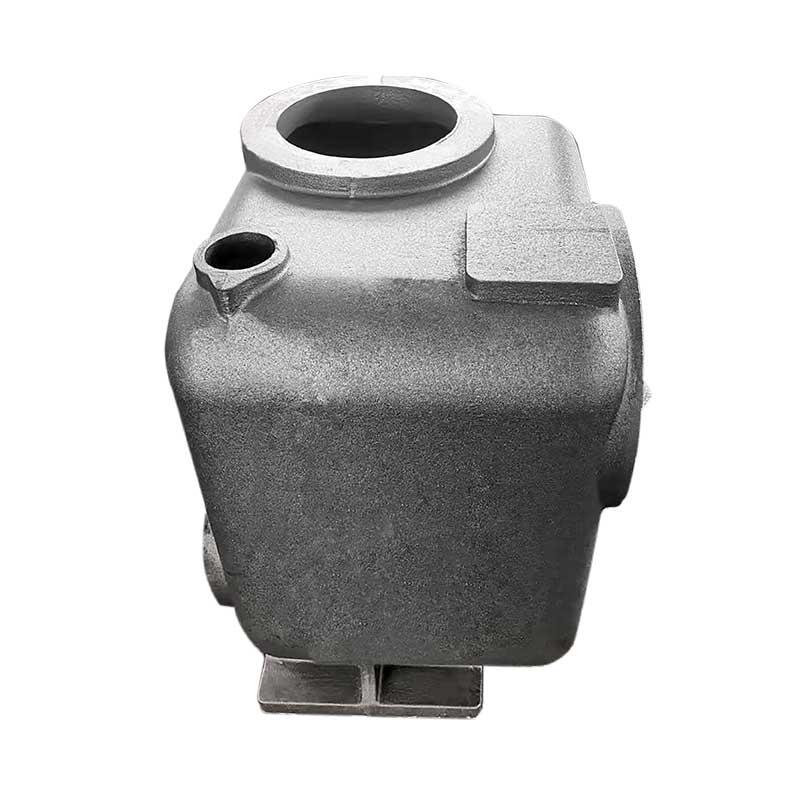
Робоче колесо насоса
Високоефективні литі робочі колеса насосів для промислового, сільськогосподарського та морського застосування. Точне лиття з нержавіючої сталі SS304/316, дуплексних сталей, чавуну та бронзи. Сертифікація ISO 9001, динамічне балансування та обробка на верстатах з ЧПУ. Доступні послуги OEM та ODM. Глобальна доставка з Ціндао.

Запасні частини для насосів
У промислових гідравлічних системах ключові компоненти насосів та клапанів є критичними факторами, що визначають несучу здатність під тиском, герметичність та термін служби всього обладнання.